


Ihmiset ovat käyttäneet putkia tuhansien vuosien ajan. Ehkä ensimmäinen käyttö oli muinaisilla maatalouden tutkijoilla, jotka ohjasivat vettä puroista ja jokista pellolleen. Arkeologisten todisteiden mukaan kiinalaiset käyttivät ruokoputkea veden kuljettamiseen haluttuihin paikkoihin jo vuonna 2000 & nbsp;BC 0010010 nbsp;Muiden muinaisten sivilisaatioiden käyttämät saviputket on löydetty. Ensimmäisen vuosisadan aikana 0010010 nbsp;AD 0010010 nbsp;, ensimmäiset lyijyputket rakennettiin Eurooppaan. Trooppisissa maissa veden kuljettamiseen käytettiin bambuputkia. Kolonialliset amerikkalaiset käyttivät puuta samanlaiseen tarkoitukseen. Vuonna 1652 ensimmäiset vesilaitokset tehtiin Bostonissa onttojen tukkien avulla.
Nykyajan hitsattujen teräsputkien kehitys on jäljitettävissä jo 1800. 1815 William Murdock keksi hiilenpolttolamppujärjestelmän. Sovittaakseen koko Lontoon kaupungin näillä valoilla Murdock yhdisti tynnyrit heitettyjen muskettien kanssa. Hän käytti tätä jatkuvaa putkistoa hiilikaasun kuljettamiseen. Kun hänen valaistusjärjestelmänsä osoittautui onnistuneeksi, pitkille metalliputkille luotiin suurempi kysyntä. Jotta voitaisiin tuottaa tarpeeksi putkia vastaamaan tätä kysyntää, useat keksijät ryhtyivät kehittämään uusia putkien valmistusmenetelmiä.
James Russell patentoi varhaisessa vaiheessa huomattavan menetelmän metalliputkien valmistamiseksi nopeasti ja edullisesti 1824. Hänen metodissaan putket luotiin yhdistämällä toisiinsa litteän rautaliuskan vastakkaiset reunat. Metalli kuumennettiin ensin, kunnes se oli muovattavissa. Pisaravasaran avulla reunat taitettiin yhteen ja hitsattiin. Putki valmistui kuljettamalla se uran ja valssaamon läpi.
Russellin 0010010 # 39 -menetelmää ei käytetty kauan, koska ensi vuonna Comelius Whitehouse kehitti paremman menetelmän metalliputkien valmistukseen. Tämä prosessi, jota kutsutaan terähitsausprosessiksi, on perusta nykyisille putkenvalmistusmenetelmille. Hänen metodissaan ohuet rautalevyt lämmitettiin ja vedettiin kartiomaisen aukon läpi. Kun metalli meni aukon läpi, sen reunat käpristyivät ja muodostivat putken muodon. Molemmat päät hitsattiin yhteen putken loppuunsaattamiseksi. Ensimmäinen käytetty tehdas
tämä prosessi Yhdysvalloissa avattiin 1832 Philadelphiassa.
Vähitellen parannuksia Whitehouse-menetelmässä tehtiin. John Moon esitteli yhden tärkeimmistä innovaatioista 1911. Hän ehdotti jatkuvaa prosessimenetelmää, jossa tuotantolaitos voisi tuottaa putkia loputtomassa virrassa. Hän rakensi koneita tähän erityistarkoitukseen ja monet putkivalmistuslaitokset ottivat sen käyttöön.
Samanaikaisesti kun hitsattuja putkiprosesseja kehitettiin, saumattomien metalliputkien tarve herättää. Saumattomia putkia ovat ne, joissa ei ole hitsattua saumaa. Ne tehtiin ensin poraamalla reikä kiinteän sylinterin keskustan läpi. Tämä menetelmä kehitettiin myöhään 1800 s. Tämäntyyppiset putket sopivat täydellisesti polkupyörien runkoihin, koska niillä on ohuet seinät, kevyt mutta vahva. 1895 rakennettiin ensimmäinen saumattomien putkien tuotantolaitos. Kun polkupyörien valmistus antoi tilaa autoteollisuudelle, saumattomia putkia tarvittiin edelleen bensiini- ja öljylinjoihin. Kysyntä kasvoi entisestään, kun löydettiin suurempia öljyvarastoja.
Rautatyöläiset pystyivät jo 1840 tuottamaan saumattomia putkia. Yhdessä menetelmässä reikä porattiin kiinteän metallin, pyöreän aihion läpi. Sen jälkeen aihio lämmitettiin ja vedettiin sarjan suuttimien läpi, jotka pidenivät sitä putken muodostamiseksi. Tämä menetelmä oli tehoton, koska reikää oli vaikea porata keskelle. Tämä johti epätasaiseen putkeen, jonka toinen puoli oli paksumpi kuin toinen. 1888 parannetulle menetelmälle myönnettiin patentti. Tässä prosessissa kiinteä lasku valettiin palonkestävän tiiliytimen ympärille. Kun se jäähdytettiin, tiili poistettiin jättäen reikä keskelle. Siitä lähtien uudet rullaustekniikat ovat korvanneet nämä menetelmät.
Design
Teräsputkia on kahta tyyppiä, yksi on saumaton ja toisessa on yksi hitsattu sauma koko pituudeltaan. Molemmilla on erilainen käyttö. Saumattomat putket ovat tyypillisesti kevyempiä, ja niiden seinät ovat ohuemmat. Niitä käytetään polkupyöriin ja nesteiden kuljettamiseen. Saumatut putket ovat raskaampia ja jäykempiä. Niillä on parempi johdonmukaisuus ja ne ovat tyypillisesti suorempia. Niitä käytetään esimerkiksi kaasun kuljetukseen, sähköjohtoihin ja putkistoihin. Tyypillisesti niitä käytetään tapauksissa, joissa putki ei ole kovan rasituksen alainen.
Tietyt putkien ominaisuudet voidaan hallita tuotannon aikana. Esimerkiksi putken halkaisijaa muutetaan usein sen mukaan, kuinka sitä käytetään. Halkaisija voi vaihdella pienistä putkista, joita käytetään ihonalaisten neulojen valmistukseen, suuriin putkiin, joita käytetään kaasun kuljettamiseen kaupungin läpi. Putken seinämän paksuutta voidaan myös hallita. Usein terästyypillä on vaikutusta myös putken 0010010 # 39 lujuuteen ja joustavuuteen. Muita hallittavissa olevia ominaisuuksia ovat pituus, pinnoitemateriaali ja päällyste.
Raakamateriaalit
Ensisijainen raaka-aine putkien tuotannossa on teräs. Teräs koostuu pääasiassa raudasta. Muita metalleja, joita seoksessa voi olla, ovat alumiini, mangaani, titaani, volframi, vanadiini ja zirkonium. Joitakin viimeistelymateriaaleja käytetään joskus tuotannon aikana. Esimerkiksi maali voi olla
käytetään, jos putki on pinnoitettu. Tyypillisesti tuotantolinjan loppuun johdetaan teräsputkiin pieni määrä öljyä. Tämä auttaa suojaamaan putkea. Vaikka rikkihappoa ei tosiasiassa olekaan osa lopputuotetta, sitä käytetään yhdessä valmistusvaiheessa putken puhdistamiseen.
Valmistus
Käsitellä asiaa
Teräsputket valmistetaan kahdella eri prosessilla. Molempien prosessien kokonaisvalmistusmenetelmään kuuluu kolme vaihetta. Ensinnäkin raakateräs muutetaan toimivampaan muotoon. Seuraavaksi putki muodostetaan jatkuvalle tai puolijohtoiselle tuotantolinjalle. Lopuksi putki leikataan ja muokataan vastaamaan asiakkaan 0010010 # 39 tarpeita.
Harkon tuotanto
1 Sulatettu teräs valmistetaan sulattamalla uunissa rautamalmia ja koksia (hiilirikas aine, joka syntyy, kun hiiltä kuumennetaan ilman puuttuessa) ja poistamalla sitten suurin osa hiilestä räjäyttämällä happea nesteeseen. Sulatettu teräs kaadetaan sitten suuriin, paksuseinäisiin rauta muotteihin, joissa se jäähtyy harkkoiksi.
2 Litteiden tuotteiden, kuten levyjen ja arkkien, tai pitkien tuotteiden, kuten tankojen ja tankojen, muodostamiseksi valanteet muotoillaan suurten rullien väliin valtavassa paineessa.
Kukintojen ja laattojen tuottaminen
3 Kukituksen aikaansaamiseksi valan johdetaan pinottujen uritettujen terästelojen läpi. Tämän tyyppisiä teloja kutsutaan 0010010 quot; kaksikorkeisiksi myllyiksi. 0010010 quot; Joissakin tapauksissa käytetään kolme telaa. Telat on asennettu siten, että niiden urat osuvat yhteen ja liikkuvat vastakkaisiin suuntiin. Tämä toimenpide saa teräksen puristumaan ja venymään ohuemmiksi, pidemmiksi kappaleiksi. Kun ihminen käyttäjän kääntää rullat, teräs vedetään takaisin tekemällä siitä ohuempi ja pidempi. Tätä prosessia toistetaan, kunnes teräs saavuttaa halutun muodon. Tämän prosessin aikana koneet, joita kutsutaan manipulaattoreiksi, kääntävät terästä siten, että molemmat puolet käsitellään tasaisesti.
4 Harkko voidaan myös rullata laattoiksi prosessissa, joka on samanlainen kuin kukinnan valmistusprosessi. Teräs johdetaan pinottujen telojen läpi, jotka venyvät sitä. Sivulle on kuitenkin asennettu myös telat, jotka säätelevät levyjen leveyttä. Kun teräs saavuttaa halutun muodon, epätasaiset päät katkaistaan ja laatat tai kukkivat leikataan lyhyemmiksi paloiksi.
Jatkojalostus
5 Kukkivat jalostetaan tyypillisesti edelleen, ennen kuin niistä tehdään putkia. Kukki muutetaan aihioiksi asettamalla ne useamman liikkuvan laitteen läpi, mikä tekee niistä pidempiä ja kapeampia. Aihiot leikataan lentävillä saksilla tunnetuilla laitteilla. Nämä ovat pari synkronoituja saksia, jotka kilpailevat liikkuvan aihion kanssa ja leikkaavat sen. Tämä mahdollistaa tehokkaat leikkaukset pysäyttämättä valmistusprosessia. Nämä aihiot on pinottu ja niistä tulee lopulta saumattomia putkia.
6 Myös laattoja muokataan. Jotta ne olisivat muokattavia, ne kuumennetaan ensin lämpötilaan {{1}}, 200 ° F (1, 204 ° C). Tämä aiheuttaa oksidipäällysteen muodostumisen levyn pintaan. Tämä pinnoite hajoaa vaa'asuojalla ja korkeapaineisella vesisumulla. Levyt lähetetään sitten kuumavalssaamossa olevan rullien läpi ja tehdään ohuiksi kapeiksi teräsliuskoiksi, joita kutsutaan skelpiksi. Tämä mylly voi olla jopa puoli mailia. Kun laatta kulkee telojen läpi, ne ohenevat ja pidemmät. Noin kolmen minuutin kuluessa yksi laatta voidaan muuntaa 6 (1 5. 2 cm: n paksuisesta teräskappaleesta ohueksi teräsnauhaan, joka voi olla neljäsosa mailin mittainen.
7 Venytyksen jälkeen teräs peitetään. Tähän prosessiin sisältyy sen johtaminen rikkihappoa sisältävien säiliöiden läpi metallin puhdistamiseksi. Viimeistelyä varten se huuhdellaan kylmällä ja kuumalla vedellä, kuivataan ja rullataan sitten suurille kelalle ja pakataan kuljetettavaksi putkivalmistuslaitokseen.
Putkien valmistus
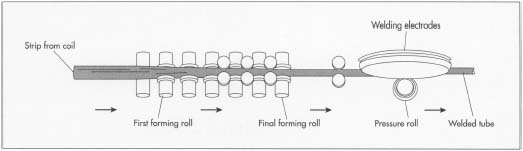
8 Sekä säkkiä että aihioita käytetään putkien valmistukseen. Skelp tehdään hitsatuiksi putkiksi. Se asetetaan ensin purkautuvalle koneelle. Koska teräsrulla on kelattu, se kuumennetaan. Teräs johdetaan sitten uritettujen telojen sarjan läpi. Kun se kulkee ohi, telat aiheuttavat tangon reunat käpristyvän toisiinsa. Tämä muodostaa taittumattoman putken.
9 Teräs kulkee seuraavaksi hitsaamalla elektrodeja. Nämä laitteet tiivistävät putken molemmat päät toisiinsa. Sitten hitsattu sauma johdetaan korkeapainetelan läpi, mikä auttaa luomaan tiukka hitsin. Putki leikataan sitten halutulle pituudelle ja pinotaan lisäprosessointia varten. Hitsattu teräsputki on jatkuva prosessi, ja putken koosta riippuen se voidaan valmistaa niin nopeasti kuin 1, 100 ft (335. 3 m) per minuutti.
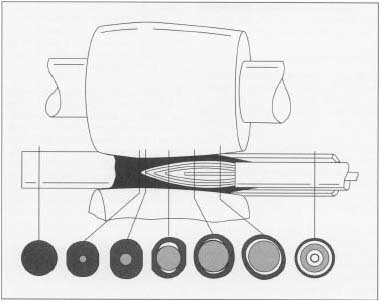
10 Kun tarvitaan saumattomia putkia, tuotantoon käytetään neliömäisiä aihioita. Ne kuumennetaan ja muovataan sylinterin muodon muodostamiseksi, jota kutsutaan myös pyöreäksi. Pyöreä asetetaan sitten uuniin, jossa se kuumennetaan valkoisella. Kuumennettu pyöreä pyöritetään sitten suurella paineella. Tämä korkeapainevalssaus saa aihion venymään ja reikään muodostuu keskelle. Koska tämä reikä on epäsäännöllisen muotoinen, luodinmuotoinen lävistyspiste työnnetään aihion keskikohdan läpi, kun sitä pyöritetään. Lävistysvaiheen jälkeen putki voi silti olla epäsäännöllisen paksuinen ja muotoinen. Tämän korjaamiseksi se johdetaan toisen valssaamojen sarjan läpi.
Lopullinen käsittely
11 Kun kummankin tyyppinen putki on valmistettu, ne voidaan viedä suoristuskoneen läpi. Ne voidaan myös varustaa liitoksilla, jotta kaksi tai useampia putkikappaleita voidaan yhdistää. Yleisin halkaisijaltaan pienempien putkien liitostyyppi on kierteitys - tiukat urat, jotka leikataan putken päähän. Putket lähetetään myös mittauskoneen kautta. Nämä tiedot yhdessä muiden laadunvalvontatietojen kanssa kiinnitetään automaattisesti putkeen. Putki ruiskutetaan sitten kevyellä suojaöljypäällysteellä. Suurin osa putkista käsitellään tyypillisesti sen ruostumisen estämiseksi. Tämä tehdään galvanoimalla se tai päällystämällä sinkki. Putken käytöstä riippuen voidaan käyttää muita maaleja tai pinnoitteita.


